Сварка ПНД труб в Москве и МО — стыковая и электромуфтовая, цена
Стыковая и электромуфтовая сварка полиэтиленовых труб

Сварка ПНД труб в Москве и Московской области

Сварка труб из полиэтилена низкого давления диаметром от 20 до 1400 мм для систем водоснабжения, канализации, газоснабжения и дренажа — стыковым и электромуфтовым способом, с выездом на объект и собственным сварочным оборудованием.

+7 (495) 139-60-40

Полиэтиленовые трубопроводы не ржавеют, устойчивы к химически агрессивным средам и собираются в монолитную, полностью герметичную систему — сварной шов ПНД трубы по прочности не уступает самой трубе. Выполняем сварку труб стыковым и электромуфтовым способом — с подбором метода под диаметр, толщину стенки и условия доступа к месту сварки.

Два метода

Методы сварки ПНД труб

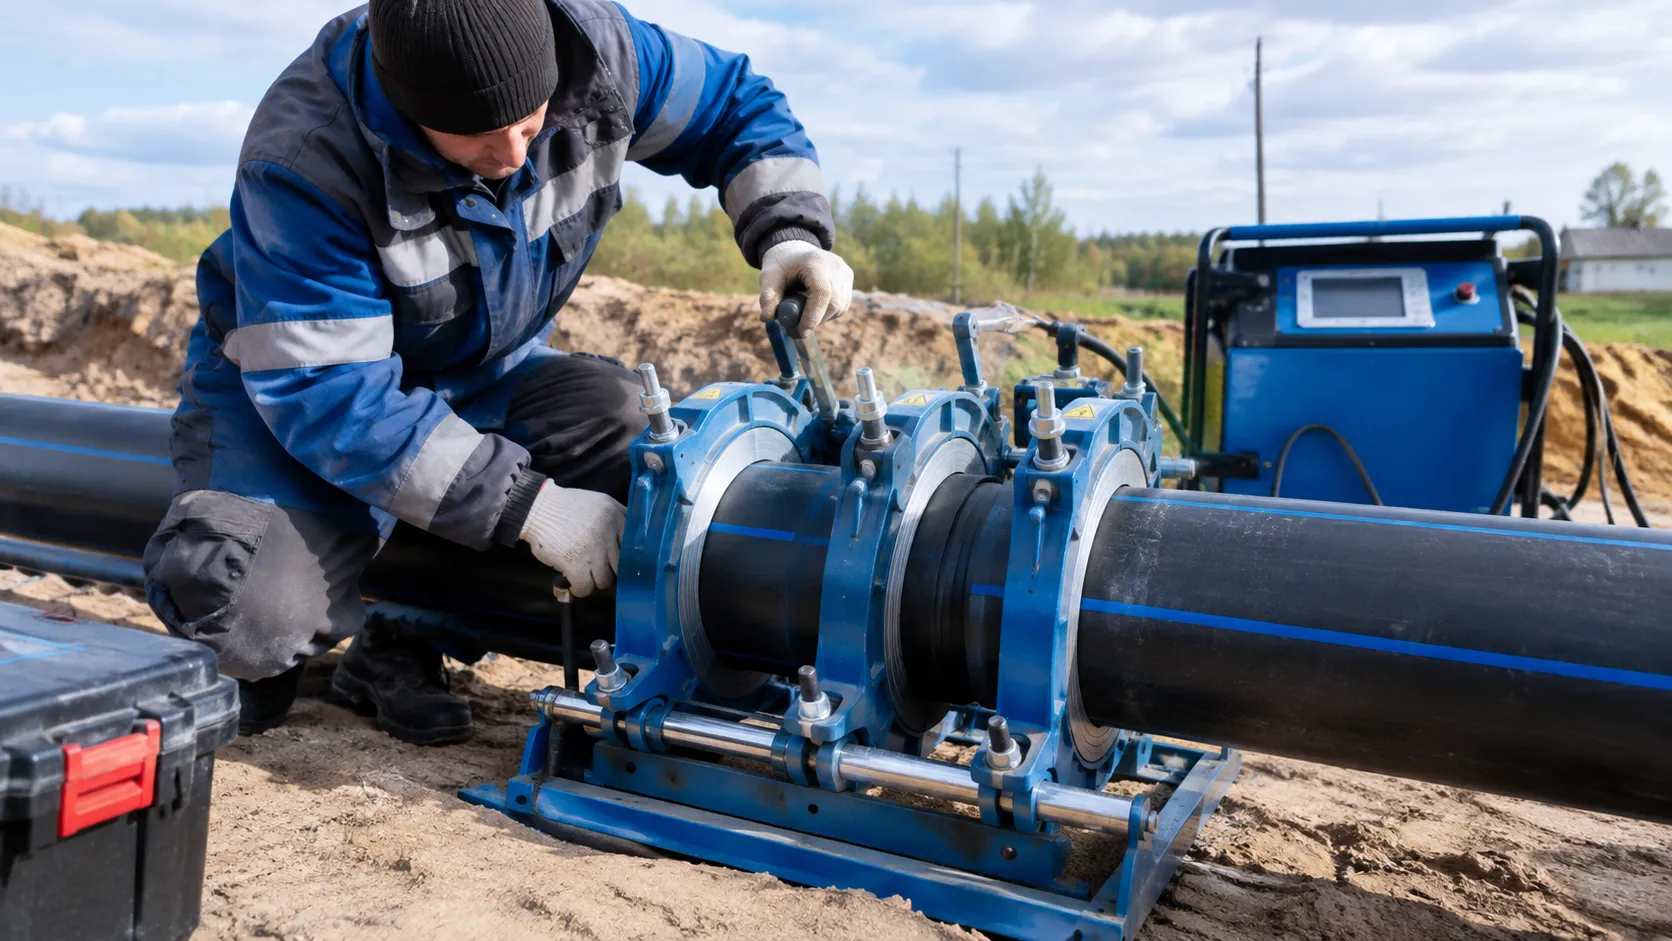
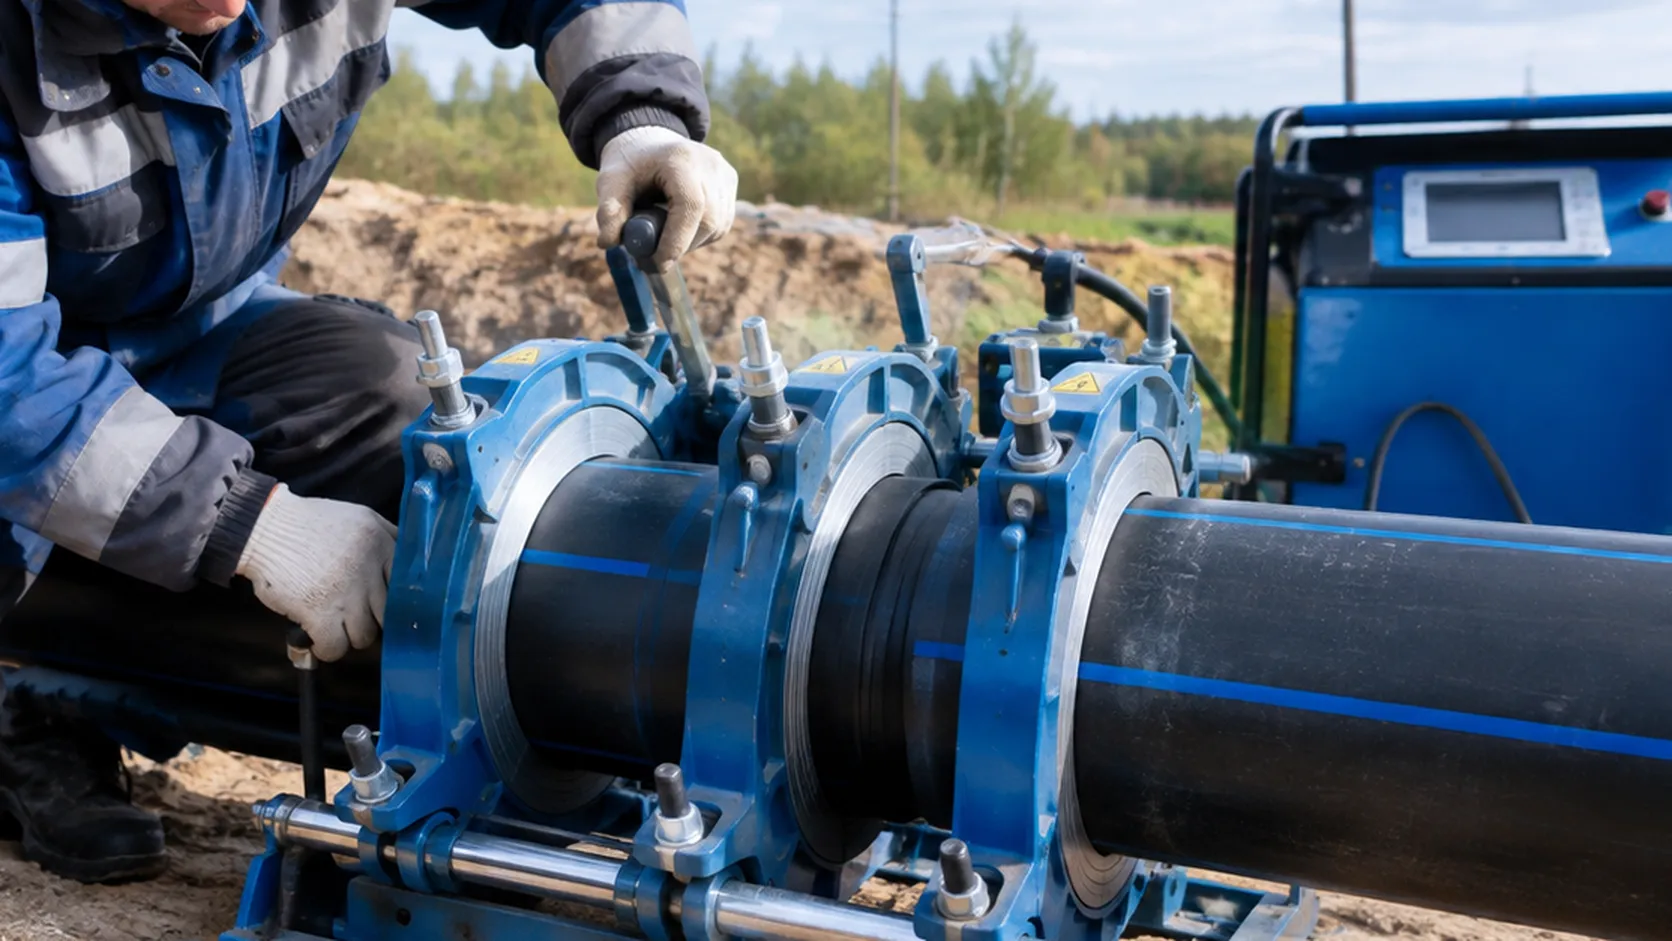
Стыковая сварка (сварка встык). Торцы труб нагревают нагревательным инструментом до температуры плавления и соединяют под давлением — получается монолитный шов без отдельного фитинга. Основной способ для прямых участков труб среднего и большого диаметра.
Электромуфтовая сварка. Трубы соединяют муфтой или седловым фитингом со встроенным нагревательным элементом, который плавит полиэтилен изнутри при подаче тока. Применяется в стеснённых условиях — колодцах, траншеях ограниченной ширины, — а также при ремонте и врезках в действующий трубопровод.

Выбор метода зависит не только от диаметра, но и от условий объекта: там, где трубу нельзя зафиксировать в центраторе стыкового аппарата или нужно сделать врезку без остановки участка сети, электромуфтовая сварка — единственный практичный вариант.

Область применения

С какими диаметрами и объектами работаем

Диаметры. От 20 до 1400 мм — от локальной разводки до магистральных трубопроводов большого диаметра.
Водоснабжение и водоотведение. Напорные сети холодного водоснабжения, самотёчная и напорная канализация.
Газоснабжение. Газораспределительные сети из полиэтиленовых труб — с соблюдением требований к материалам и сварке, применимых для газовых объектов.
Дренаж и ливневая канализация. Дренажные системы и сети поверхностного водоотведения.
Этапы

Порядок стыковой сварки

01
Центровка и зажим
Трубы фиксируются в центраторе сварочного аппарата с выверкой соосности.
02
Очистка и обезжиривание
Удаление грязи и пыли с торцов труб перед механической обработкой.
03
Торцевание
Механическая обработка торцов до получения ровной, параллельной поверхности стыка.
04
Нагрев и смыкание
Торцы оплавляются нагревательным элементом, затем смыкаются с заданным усилием прижима.
05
Охлаждение и контроль
Шов остывает под давлением естественным путём, после — визуальный контроль качества стыка.
Для стеснённых условий

Электромуфтовая сварка

Когда применяем. В колодцах, узких траншеях, при ремонте без вскрытия всего участка и при врезке в действующий трубопровод — там, где стыковой аппарат с центратором физически не установить.
Как это работает. Концы труб вставляются в муфту (или седловой фитинг для врезки) со встроенной спиралью нагревателя; при подаче тока спираль плавит полиэтилен муфты и трубы, создавая монолитное соединение без внешнего грата.
Врезка в действующую сеть. Отдельные седловые электромуфтовые фитинги позволяют выполнить присоединение к действующему трубопроводу — конкретная возможность и порядок работ под давлением определяются конструкцией фитинга и согласовываются по проекту до начала работ.
Контроль качества

Контроль качества сварного шва

Визуальный контроль. Осмотр готового соединения на симметричность и равномерность валика шва, отсутствие смещения кромок, трещин и других видимых дефектов.
Параметры сварки. Температура нагрева, время выдержки и усилие прижима контролируются на каждом этапе — современные сварочные аппараты фиксируют параметры автоматически.
При электромуфтовой сварке. Дополнительно проверяются данные сварочного аппарата — ток, время сварки, при необходимости формируется протокол сварки конкретного соединения.
Для ответственных участков. По требованию проекта могут назначаться дополнительные испытания готового трубопровода — объём и методы определяются применимыми требованиями к конкретному объекту.
Гарантии и опыт

Почему нам доверяют сварку ПНД труб

01
Страхование ответственности на 60 000 000 ₽
Финансовые риски заказчика на весь период работ покрыты страховым полисом на каждом объекте.
02
100% условий фиксируется в договоре
Стоимость, сроки и гарантийные обязательства прописываются в договоре до начала работ.
03
На рынке с 2006 года
Проектируем и строим инженерные сети почти два десятилетия — сварка труб для нас часть профильной экспертизы, а не отдельная подработка.
04
Свидетельство СРО на проектные и монтажные работы
Компенсационный фонд СРО покрывает работы в установленном составе.
05
Аттестованные сварщики
Контроль квалификации персонала и контроль качества каждого соединения.
06
Работаем только с юридическими лицами
Специализируемся на промышленных и коммерческих объектах, а не на бытовых заказах.
FAQ

Часто задаваемые вопросы

Для наружных полимерных сетей СП 399.1325800.2018 допускает стыковую сварку труб диаметром не менее 50 мм при толщине стенки не менее 4 мм. Поэтому одного диаметра для выбора метода недостаточно: проверяем толщину стенки, материал, назначение сети и оборудование; для меньших размеров обычно выбирают электромуфтовое соединение.
При стыковой сварке подготовленные торцы труб нагревают и соединяют под давлением — отдельный фитинг не нужен. При электромуфтовой сварке трубы соединяют фитингом со встроенным нагревательным элементом. Стыковой метод удобен на прямых участках, электромуфтовый — в стеснённых местах и при монтаже фасонных элементов.
Трубы разного наружного диаметра напрямую встык не сваривают — используют переходную деталь. Разный SDR означает разную толщину стенок, поэтому прямую стыковую сварку без предусмотренной технологии и проверки совместимости не назначают; тип перехода и соединения выбирают по проекту.
Сварные ПНД трубопроводы применяют в системах водоснабжения, газоснабжения, водоотведения и дренажа. Тип труб, вид соединений и допустимые режимы работы выбирают с учётом назначения сети и проектных требований к конкретному объекту.
Для врезки применяют специальные седловые электромуфтовые фитинги — некоторые конструкции позволяют выполнить присоединение к действующему трубопроводу без полной остановки потока. Возможность работы под давлением зависит от конструкции фитинга и условий объекта и подтверждается по проекту до начала работ.
Контроль включает проверку подготовки труб и фитингов, соблюдения параметров сварки и визуальную оценку соединения после остывания. При электромуфтовой сварке дополнительно проверяют данные сварочного аппарата и, где это предусмотрено, формируют протокол сварки. Для ответственных участков могут назначаться дополнительные испытания по проекту.
Да, сварка возможна и при отрицательной температуре: СП 399.1325800.2018 допускает сварку полиэтиленовых труб применимыми способами при температуре воздуха от −10 до +45 °C с соблюдением требований изготовителя. Для труб диаметром 500 мм и более наружный воздух должен быть не холоднее 0 °C; место сварки защищают от условий, мешающих соблюсти технологию.
Да, смонтированный напорный трубопровод испытывают на прочность и герметичность; при отсутствии иного указания проекта обычно применяют гидравлический способ. Порядок и испытательное давление для полимерных сетей определяют по СП 129.13330.2019 с изменением № 1 и СП 399.1325800.2018, после чего оформляют результаты испытания.
Для выбора способа сварки нужны назначение трубопровода, материал труб и фитингов, наружный диаметр, SDR, проектное давление и схема участка. По этим данным проверяют совместимость элементов и назначают процедуру сварки; для стыкового соединения ПЭ труб применяют в том числе ГОСТ Р 55276-2024, действующий с 01.02.2025.

Нужна сварка ПНД труб?

Опишите задачу — рассчитаем стоимость и сроки.

Расчёт и консультация

Нужна сварка ПНД труб?

Отправьте чертежи на почту или позвоните. Уточним задачу и предложим следующий технически обоснованный шаг.

+7 (495) 139-60-40